

Lub chuck ntawm CNC ntsug tshuab dhos yog ib qho tseem ceeb clamping tivthaiv ntawm lub tshuab cuab yeej. Nws lub luag haujlwm tseem ceeb yog txoj haujlwm thiab clamp lub workpiece, kom ntseeg tau tias txoj haujlwm workpiece ruaj khov thiab qhov tseeb yog txhim khu kev qha thaum lub sijhawm machining txheej txheem.
Lub luag haujlwm tseem ceeb ntawm chuck
■ Tsis siv neeg nruab nrab kom ntseeg tau tias coaxiality
Siv peb lub- puab tsaig chuck ua piv txwv, peb lub puab tsaig ntawm CNC tshuab cuab yeej txav synchronously los ntawm bevel iav kis tau tus mob, cia li aligning lub workpiece center nrog lub tshuab dhos spindle center. Qhov nruab nrab qhov tseeb yog feem ntau nyob rau hauv thaj tsam ntawm 0.05-0.15 hli. Cov yam ntxwv no ua rau nws tsim nyog rau kev ua haujlwm tsis tu ncua xws li cov duab sib npaug thiab tsis tu ncua hexagonal (piv txwv li, flanges, tsav shafts), tsis txhob workpiece deformation los ntawm kev quab yuam tsis sib xws thiab ua tau raws li qhov dav dav (IT10-IT8 qib) machining yuav tsum.
■ ceev clamping, txhim kho efficiency
Lub "synchronous clamping" feature ntawm peb - lub puab tsaig chuck ntawm CNC lathes ho txo lub sij hawm clamping. Hauv kev tsim khoom loj (xws li bolt rods thiab bushings zoo tib yam), cov neeg ua haujlwm tsuas yog yuav tsum tau tsav lub puab tsaig kom txav mus rau synchronously nrog lub ciaj ntswj, txo lub sijhawm clamping rau ib qho rau 1-2 feeb, txhim kho kev tsim khoom zoo heev.

■ Kho tau rau cov workpieces nyuaj thiab daws teeb meem tshwj xeeb clamping
Plaub - lub puab tsaig chuck plaub lub puab tsaig yog tsav ntawm nws tus kheej, tso cai rau qhov tseeb thiab clamping los ntawm kev hloov kho tus kheej, nrog qhov tseeb ntawm qhov nruab nrab ntawm 0.01-0.03 hli. Qhov no feature ua rau nws haum rau cov nram qab no scenarios:
Eccentric machining: Thaum machining eccentric shafts, kho lub puab tsaig txoj hauj lwm dlhos lub eccentric ncej siv axis nrog spindle center, kom ntseeg tau cov tom ntej machining raug ntawm lub eccentric txheej kab.
High - qhov yuav tsum tau muaj precision:Rau qhov chaw nrog IT7 los yog siab dua precision, xws li precision iav ncej thiab hydraulic valve cores, plaub - puab tsaig chuck tuaj yeem tswj cov coaxiality yuam kev nyob rau hauv 0.01 hli los ntawm micron - theem nruab nrab hloov.
Tsis yog -central datum machining:Thaum machining eccentric qhov ntawm disc-zoo li tus workpieces los yog radial eccentric grooves ntawm ntev shafts, plaub - puab tsaig chuck tuaj yeem kho cov machining datum nrog spindle center los ntawm kev kho lub puab tsaig txoj hauj lwm.
Hom thiab kev xaiv ntawm chucks
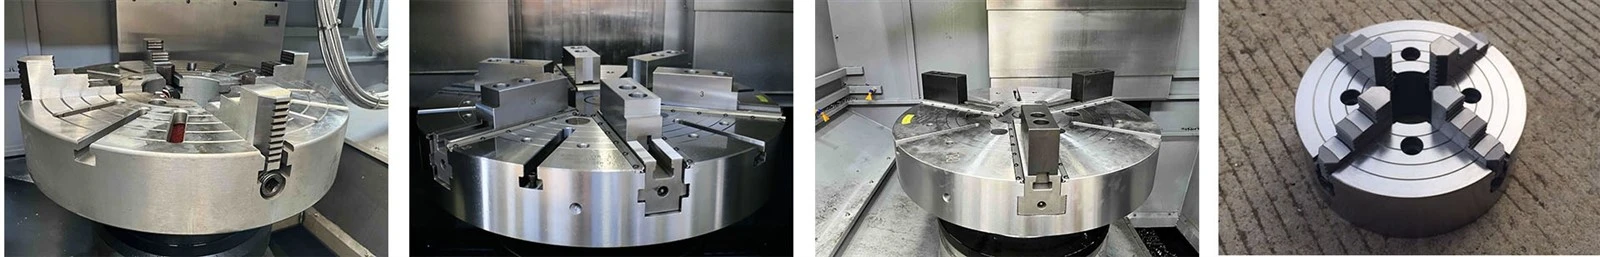
■ Peb- lub puab tsaig chuck
Haum rau: Standard round workpieces, loj ntau lawm, roughing los yog semi-tiav qhov chaw qhov tseeb tsis tseem ceeb.
Qhov zoo: Yooj yim clamping, high efficiency, tsis tshua muaj nqi.
Kev txwv: txwv qhov tseeb qhov chaw; tsis haum rau siab -precision los yog irregularly zoo li tus workpieces.
■ Plaub- puab tsaig chuck
Haum rau: Eccentric workpieces, siab- qhov chaw precision, machining tsis yog -central datum.
Qhov zoo: Precise positioning, muaj zog adaptability.
Kev txwv: Sijhawm-siv clamping (yuav tsum tau ua raws li phau ntawv qhia), yuav tsum muaj kev txawj ua haujlwm siab.
■ Lub puab tsaig muag vs. lub puab tsaig tawv
Lub puab tsaig tawv: Ua los ntawm cov hlau tawv tawv, haum rau clamping qhov chaw tsis siv neeg (xws li castings, cov khoom ntxhib), yuav tsum tau muaj zog clamping tseem ceeb.
Mos lub puab tsaig: Ua los ntawm qis- carbon steel, yuav tsum tho txawv kom phim lub workpiece txoj kab uas hla, haum rau theem nrab clamping ntawm siab - precision workpieces (xws li machined txheej diameters), tsis txhob indentations thiab tswj qhov chaw raug.
Claw tu thiab daws teeb meem
■ Kev tu ib txwm
Tom qab txhua qhov ua haujlwm, ntxuav lub chuck ntawm cov chips kom tiv thaiv kev ua haujlwm tsis zoo tshwm sim los ntawm nti buildup.
Lubricate lub puab tsaig txhua lub lim tiam nrog lubricating roj kom txo tau hnav.
Hydraulic chucks yuav tsum tau disassembly thiab ntxuav cov khib nyiab sab hauv txhua 6 lub hlis los tiv thaiv cov roj Circuit Court thaiv.
■ Feem ntau ua txhaum thiab daws teeb meem
Chuck tsis tso tawm qhov kev txiav txim: Tshawb xyuas lub tshuab hydraulic rau roj siab, roj kab thaiv, lossis kev sib txuas puas.
Tsis txaus clamping quab yuam: Kho lub hydraulic system siab los yog hloov lub puab tsaig hnav.
Workpiece deformation: Rau nyias- cov phab ntsa workpieces, siv peb lub puab tsaig - lub puab tsaig chuck rau txawm quab yuam faib, los yog siv lub puab tsaig muag kom txo tau indentation.